I. Råmaterialeforberedelse (tilpasset formulering)
Tre kategorier af kerneråmaterialer er præcist proportionerede efter driftsbetingelser:
Gummi råmaterialer
Basisgummi (Naturgummi/NR, SBR, EPDM, NBR) + Forstærkningsmidler (carbon black, silica) + Vulkaniseringssystem (svovl, acceleratorer) + Funktionelle tilsætningsstoffer (antioxidanter, slidbestandige midler, flammehæmmere, blødgørere).
Differentieret efter anvendelse: Topdæksgummi (slid- og slagfasthed), bunddækselgummi (lav friktion) og kerne-/skumgummi (specifikt til binding til slagtekroppen).
Basematerialer for slagtekrop
Stofkerne: Polyester (EP), Nylon (NN) eller bomuldslærred; giver højstyrke, flerlags bæreevne.
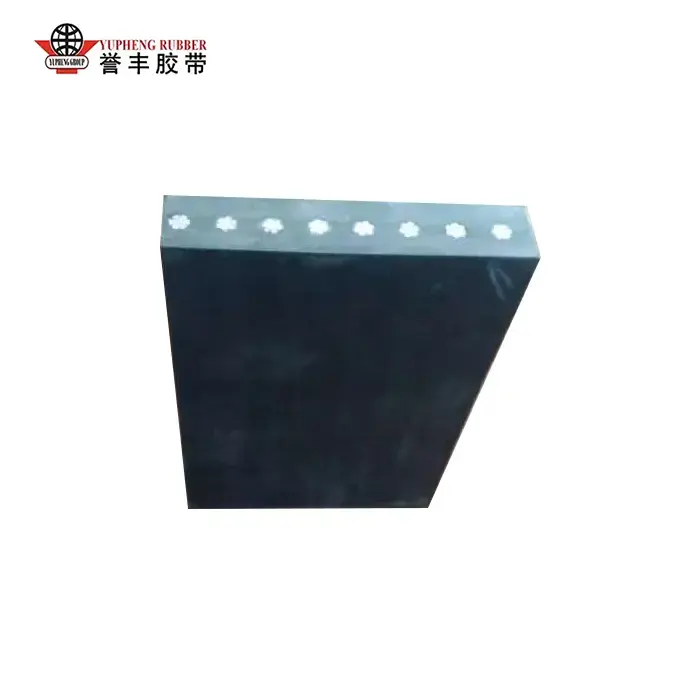
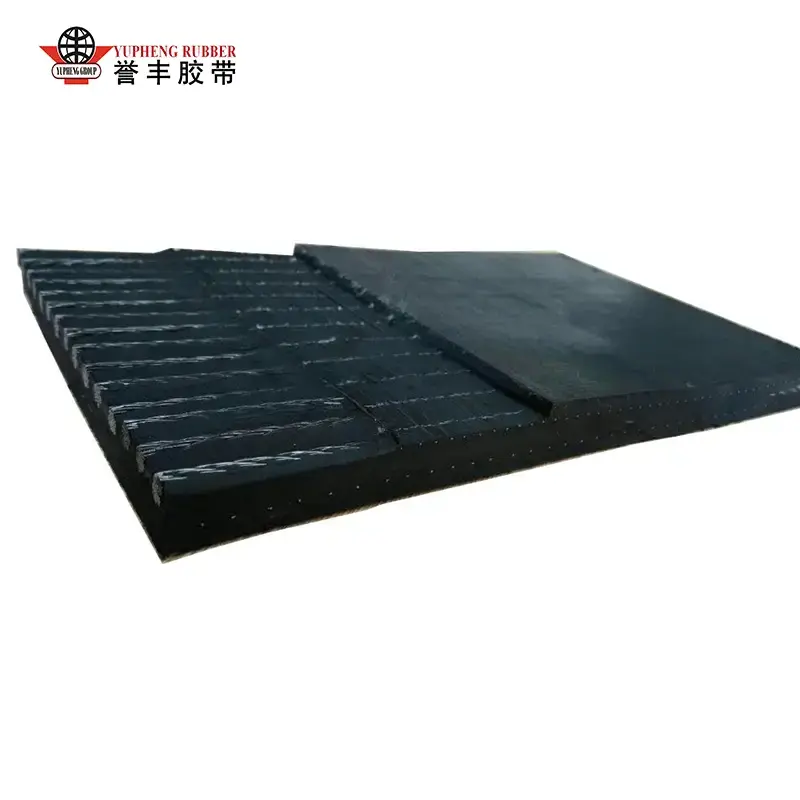
Stålsnorkerne: Galvaniserede stålsnore; designet til langdistance, højspændingsminedrift.
Bindemidler
RFL dyppeopløsning (Resorcinol-Formaldehyd-Latex): Forhindrer delaminering mellem gummiet og stoffet eller stålsnore.
II. Blandeproces (forberedelse af gummiblanding; bestemmer grundlæggende egenskaber)
Råmaterialer vejes og føres ind i en lukket intern mixer; blanding sker ved høje temperaturer (120-160°C) og højt tryk i 10-15 minutter for at sikre, at kønrøg og additiver er fuldstændigt spredt i basisgummiet, hvilket forhindrer agglomeration eller for tidlig vulkanisering (svidning).
Sammensætningen udledes i en åben mølle til yderligere blanding og afkøling for at afhjælpe interne spændinger.
En plademaskine presser sammensætningen til plader af fast tykkelse; disse afkøles og får lov at hvile/modne i 4-24 timer for at stabilisere plasticiteten.
Prøver testes for hårdhed, trækstyrke og vedhæftningsstyrke; substandard batches genbearbejdes, mens kvalificerede ark opbevares efter kategori til fremtidig brug.
III. Forbehandling af slagtekrop (vigtig for at forbedre bindingsstyrken)
1) Forbehandling af stoflærred
Lærredet er fladtrykt og afstøvet, derefter nedsænket i en RFL dyppetank og tørret; dette danner en bindingsfilm på overfladen af lærredsfibrene, hvilket forhindrer efterfølgende delaminering eller adskillelse. 2) Forbehandling af stålkabel
Galvaniserede stålkabler gennemgår affedtning og afrustning, efterfulgt af fosfatering for at skabe et groft fosfatlag, der markant forbedrer den penetrerende vedhæftning med kernegummiet; alle kabler rettes ud under ensartet spænding som forberedelse til næste trin.
IV. Kalandrering + formning (lagdelt samling til fremstilling af det grønne bælte)
Mulighed A: Stofkernetransportbånddannelse
Gummibelægning via kalander med fire ruller: Forbehandlet lærred passerer gennem kalandreringsvalser med konstant hastighed, med et tyndt lag kernegummi jævnt påført på begge sider for at fremstille enkelt- eller dobbeltsidet gummieret stof;
Flerlagssamling: Gummibelagte stoflag justeres og stables i overensstemmelse med designet (f.eks. 3, 4 eller 5 lag), med en tynd belægning af kernegummi påført mellem lagene for at udstøde indespærret luft;
Bund- og topdæksel påføres gummilag (hvor det øverste lag er slidstærkt), og kantgummi påføres for at forsegle siderne;
Koldpressende ruller komprimerer samlingen for at eliminere luftbobler og rynker, hvilket producerer det uvulkaniserede grønne bælte.
Mulighed B: Udformning af stålkabel-kerne transportbånd (højstyrkeapplikation)
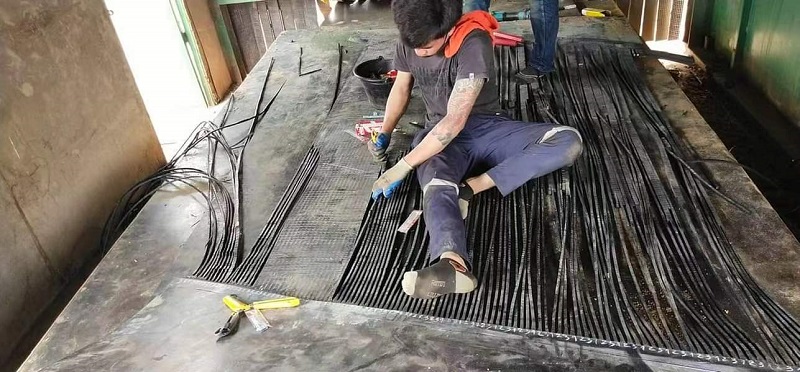
Flere stålkabler er arrangeret med lige store intervaller og konstant spænding på formebordet for at sikre ensartet belastningsfordeling;
Et bundlag af kernegummi lægges ned, kabler lægges fladt ind i gummiet, og et mellemliggende fyldgummilag påføres for at udfylde mellemrummene mellem kablerne;
Fortykket top- og bunddækselgummilag og sidekanttætningsgummi påføres;
Vakuum koldpresning konsoliderer samlingen og forhindrer luftlommer eller blærer mellem kablerne og gummiet.
Speciale afledte produkter
Sidevægge, klamper og mønstrede gummiplader installeres samtidigt under formning for at producere integreret halvfærdig anti-skrid eller stejl skråningtransportbånd.
V. Vulkanisering (kernehærdningsproces; permanent gummitværbinding)
Vulkanisering er det kritiske trin, der forvandler det "bløde rågummiemne" til et færdigt produkt med høj styrke. Der anvendes to almindelige typer udstyr:
Flatbed vulkaniseringspresse (batchproces; til små til mellemstore bredder eller specialbælter)
Båndemnet placeres mellem flerlags opvarmede plader. Procesbetingelser: temperatur 140–160°C, tryk 1,5–3 MPa og vulkaniseringstid fra 15 til 60 minutter afhængig af tykkelse. Under høj temperatur og tryk tværbinder gummimolekyler og smelter gummilagene og forstærkningsstrukturen sammen til en samlet helhed.
Kontinuerlig Drum Vulcanizer (Masseproduktion af langdistance standard flade remme)
Et stålbånd trækker kontinuerligt båndemnet med konstant hastighed over en opvarmet tryktromle for uafbrudt vulkanisering. Denne metode er velegnet til lange transportbånd (kilometer i længden), hvilket sikrer ensartet tykkelse og fravær af tværsnit.
Efter vulkanisering gennemgår bæltet en langsom, gradvis afkølingsproces for at forhindre revner eller deformation forårsaget af termisk ekspansion og sammentrækning.
VI. Efterbehandling og efterbehandling
Køling og indstilling: Luft- eller vandkøling for at sænke temperaturen fuldstændigt og lindre interne vulkaniseringsbelastninger;
Kantbeskæring: Fjernelse af overskydende flash/grater fra begge sider for at standardisere båndbredden;
Overfladebehandling: Slibning, polering og mærkning (trykmodel, styrkevurdering, specifikationer og produktionsdato);
Særlig bearbejdning: Perforering, skæring til bestemte længder og varmsplejsning af færdige samlinger efter behov.
-